

接到两百件塑料件订单,工艺选型经常让人犯难。选注塑,模具成本摊到少量产品里,单价成本高;选CNC,如果零件带有内腔、异形曲面,成型难度大,加工工时会大幅拉长,报价很难谈。
注塑、CNC、市面上普通的3D打印,都能做出塑料件,但放到小批量试制场景,各自都有绕不开的短板。普通3D打印卡在力学强度,而REM原生颗粒打印,刚好补上了这一环。

四种工艺,成型路径各有不同
注塑是把熔融塑料高压压进金属型腔,冷却之后脱模成型,零件形态完全由模具决定,开模周期长,缺乏灵活性。
CNC属于减材加工,拿一块毛坯,用刀具切削掉多余材料,精度依靠机床、工装和走刀程序保证,遇到复杂结构难以或者无法加工。
常规3D打印,大多都是FDM线材挤出,虽然也是层层堆叠成型,但存在层间结合弱的问题,仅适合原型验证。
REM同样属于增材路线,通过自研原料颗粒挤出成型技术,搭载五大核心系统,成型件满足工业化应用,可直接进行装配使用。
成本逻辑,各有算账方式
注塑的成本压力集中在前期。一套模具几万到几十万不等,属于“前期高投入,后期低成本”的工艺方案。五万块的模具,做五十万件,单件分摊成本几乎可以忽略;只做五百件,单件价格直接失控。产量没跑起来,模具就是很重的负担。
CNC的成本消耗在加工全过程。没有模具费,但编程、对刀、装夹、换刀都要耗时,工时没法靠数量摊薄。零件结构越复杂、翻面装夹次数越多,工时越高,整块原料加工下来,大半都会变成废料。
普通线材打印,依赖预制线材,需二次加工造粒拉丝,成本是普通颗粒料的3-5倍。
REM直接使用工业通用颗粒打印,源头简化流程,选材不受厂商绑定,大幅降低生产成本。

强度短板,多是普通3D打印通病
不少工程师一提到3D打印,印象就是强度不足,只能用来核对外形。这个评价,针对的就是主流线材类打印。
这类工艺需要先把原料拉成线材,打印阶段二次熔融,塑化不充分,层与层只是贴合在一起,没有真正熔为一体,层间结合度差。外观看着没问题,一旦拧螺丝、承受冲击,很容易顺着层纹裂开。
瀚海常青自研REM技术直接采用和注塑同源的工业颗粒打印,省去线材预制工序,颗粒在设备内部充分熔融,搭配全封闭恒温腔室、闭环挤出控制系统,让层间充分熔合,可以保留原料90%左右的物理性能,成型件接近注塑水平;成型公差稳定控制在±0.3mm,满足工业装配需求。
REM技术无需开模、一体成型、性能优异、交付周期短,填补了传统工艺无法覆盖的市场空白。是“小批量、复杂结构、快速交付"需求的最理想解决方案。
工艺边界,看清适用场景
小批量生产,几百件这个区间,注塑和CNC都很难舒展。注塑模具成本摊不开,交期普遍要15至35天;CNC遇到封闭内腔,刀具无法抵达,只能拆件加工再粘接,成本和失效风险同步上升。普通3D打印虽然不用开模,但力学性能不足,做不了受力功能件。
REM刚好补上这个缺口。不用模具、不用毛坯,修改模型后就能直接重打,打一件和打一百件,前期准备工作量差别不大。
样机研发试制阶段,结构本就没有定型,改动是常态。改注塑件,就要花钱改模、等待周期;改CNC件,需要重新编程、装夹;普通打印件强度不够,不敢拿去做振动、冲击可靠性测试;换成REM,只需要更新三维模型,就能拿到可以直接装配的功能件。
但当结构定型、订单达到几千件以上,优先选择注塑,大批量生产下,注塑的单件成本、批次一致性依旧无可替代;零件要求微米级高精度、镜面外观或是金属材质时,CNC依旧是稳妥选择。
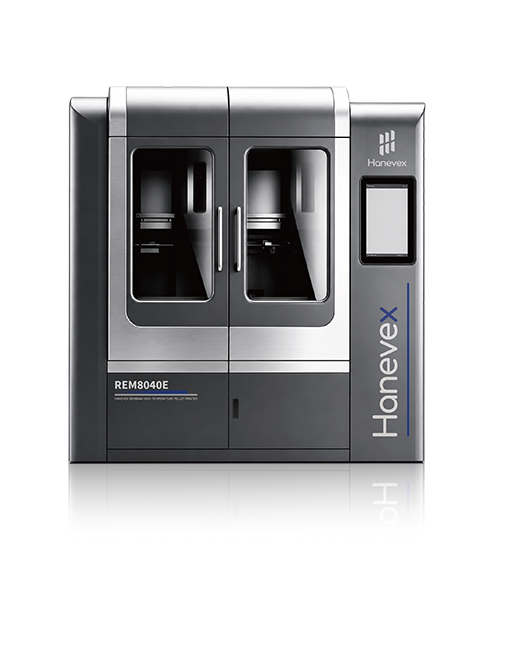
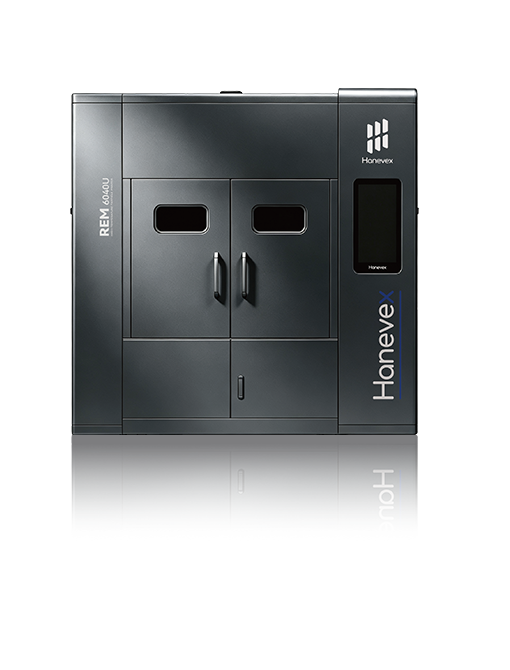
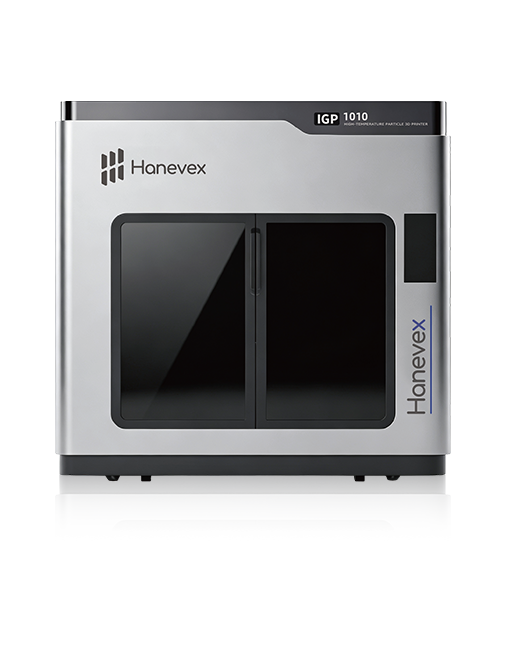
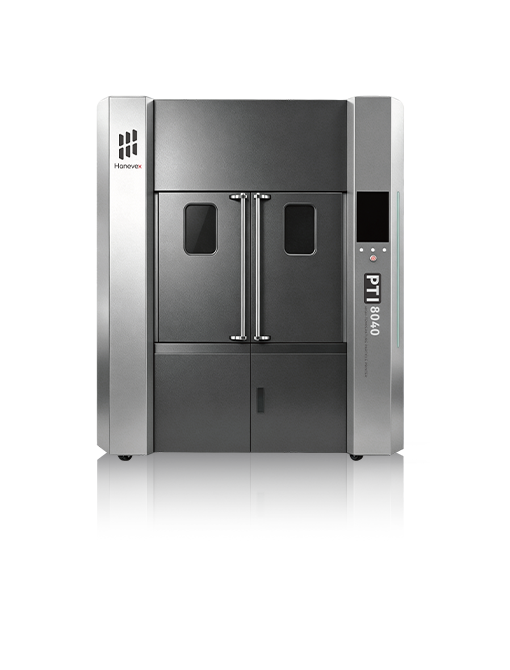
瀚海常青自研REM原生颗粒3D打印技术,形成完善的产品矩阵,涵盖REM标准系列、REM-U超高温系列、IGP高流量系列等多条产品线,全面覆盖样品验证试制、零部件小批量生产、米级大件一体成型等全场景需求。


CopyRight © 2026 青岛瀚海常青科技有限公司 版权所有 鲁ICP备2026026814号-1  鲁公网安备37021402007313号


 REM 标准系列

 REM-U 超高温系列

 IGP 高流量系列

 SA系列