

国家发展改革委数据显示,国内低空经济市场规模 2026 年预计突破 1 万亿元,2035 年有望达到 3.5 万亿元。工信部赛迪研究院的统计显示,2023 年市场规模为 5059.5 亿元,增速达到 33.8%。eVTOL、工业无人机密集立项,研发都在抢试飞节点。
低空飞行器结构件,试飞前必须完成装配和可靠性验证。外壳、支架、挂载、整流罩,每轮设计调整都要重做实物,零件要能扛振动、能装配、能上天真飞。传统工艺开模周期长、成本高;CNC受刀具行程限制,异形结构要拆件加工;常规3D打印件强度不足,振动、锁螺丝时极易层间开裂。能直接适配装配验证、性能贴近注塑件的增材方案,因此成为研发团队的迫切需求。

试飞件制造,卡在三个环节
低空飞行器结构件难度高,机身外壳大、曲面复杂,走线、孔位都不能出错,研发阶段通常要改三到五版。
开模周期长,改型成本高
一副外壳模几万到十几万,结构一改就要修模。
CNC复杂结构难加工
大型曲面件受刀具行程限制,复杂内腔只能拆件,材料利用率低。
线材打印强度不足
线材FDM件层间强度弱,上振动台易分层开裂,过不了可靠性测试。
增材制造,把迭代周期压回设计端
增材制造把模具和毛坯都省了,设计定稿后数据直接成型,大件外壳几天出件,改完模型重打一版,迭代按天算。试飞本身就是不断暴露问题的过程,孔位偏了、曲面要调、接口要改,等模具、等CNC排期,试飞节点一拖再拖。
曲面外壳、镂空减重、内置走线等复杂结构,CNC上要拆件加工,增材可一体成型,装配环节和故障点随之减少。
线材打印,绕不开的层间强度短板
很多团队试过线材3D打印做试制件,最后都卡在层间强度上。线材是二次熔融,层与层只是贴合,Z向强度低,上振动、拧螺丝就顺着层纹开裂。
飞行器试飞件工况严苛,电机持续振动、气流交变载荷、挂载件要扛起飞降落冲击,层间薄弱样件基本撑不住。

REM原生颗粒打印,打通试飞件验证链路
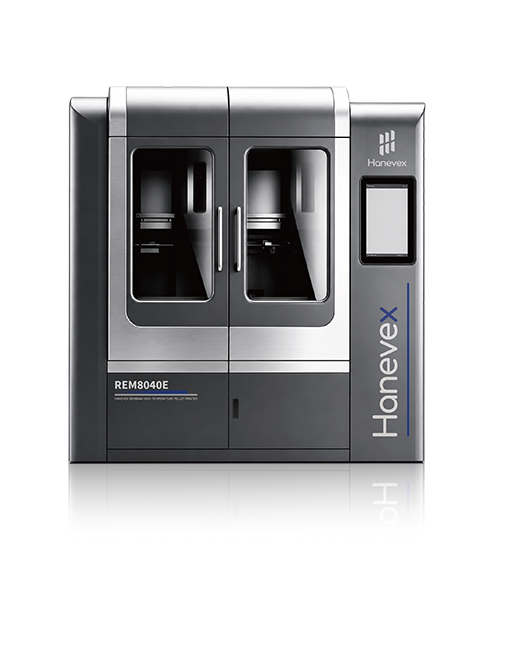
区别于线材成型,REM直接用工业注塑同款原生颗粒进料,螺杆挤出搭配闭环温控,熔融充分、层间熔合致密,成型件保留原料90%左右物理性能,公差±0.3mm,可直接装配测试。
原生颗粒直供,直接适配ABS、PC、ASA等标准工业原生颗粒,和量产注塑用料同源,测试数据才有参考价值。
层间熔合充分,满足受力工况,挤出与腔室温控系统持续调控成型环境,提升层间强度。结构件可直接装机,外壳能铆接、能锁螺丝,支架扛得住振动。
大尺寸一体成型,减少拼接隐患,大尺寸件一体化打印,规避分件粘接缺陷。图纸定稿即上机,省去模具周期,改型成本大幅压缩。
面向试飞验证,原生颗粒打印的落地价值
低空飞行器样件的诉求,早已不止外形做出来,而是要求复刻量产件的材质与受力表现,承接完整装配测试。REM把注塑级材料体系带入增材试制,解决振动、铆接工况下的层间开裂难题。
瀚海常青专注原生颗粒打印装备研发,面向低空飞行器、无人机、eVTOL研发团队提供整套设备与工艺方案,支持ABS、PC、ASA、PA、PEEK等原生颗粒直打,覆盖结构件快速迭代到小批量试制,欢迎交流试样。


CopyRight © 2026 青岛瀚海常青科技有限公司 版权所有 鲁ICP备2026026814号-1  鲁公网安备37021402007313号


 REM 标准系列

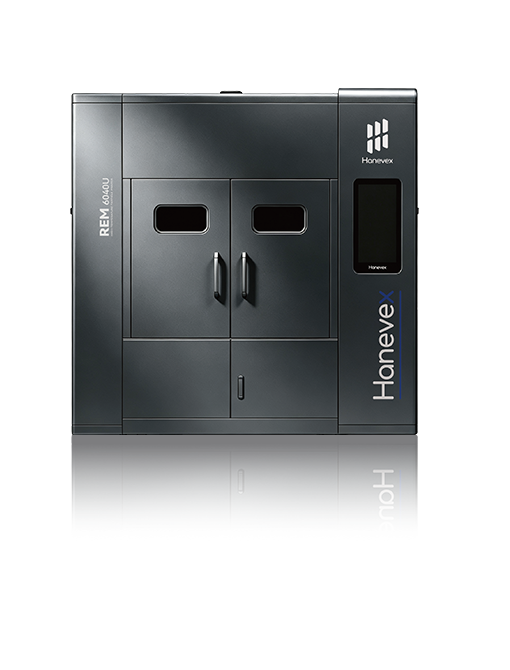
 REM-U 超高温系列

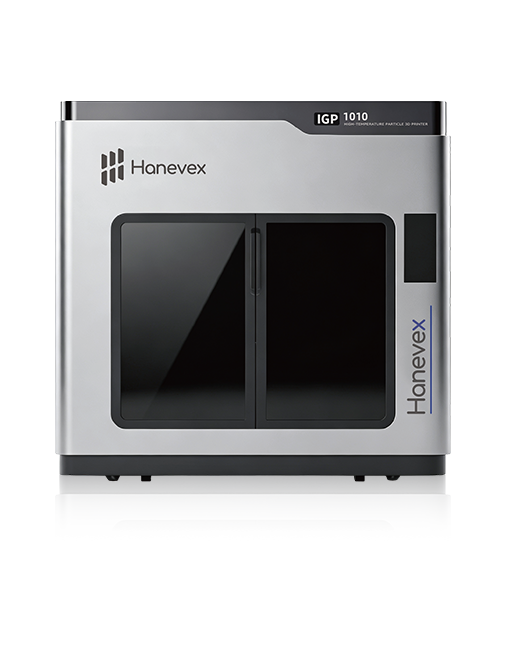
 IGP 高流量系列

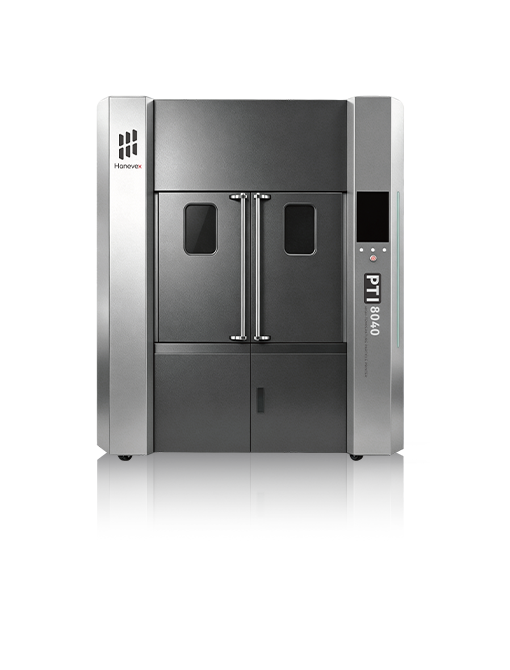
 SA系列