

PA(聚酰胺)俗称尼龙,是用量最大的工程塑料品类之一,具有优良的力学性能、耐腐蚀性、耐磨性和耐高温性,应用于电子电气、汽车、建筑、办公设备、机械、航空航天等行业。
也正因综合性能突出,很多工程师想把尼龙引入3D打印,用于结构件试制与小批量生产。但尼龙的成型门槛不低,现有打印路线要么成本下不来,要么性能上不去,各自都存在难以绕开的短板。

PA一种韧性与耐磨兼备的工程塑料
尼龙家族庞大,PA6、PA66、PA12是最常用的品种,以PA66为例,熔融加工温度在280~300℃,刚性韧性平衡,干态拉伸强度50MPa、断裂伸长率32%,耐磨自润滑,适合做齿轮、滑块、卡扣、耐磨衬板、轴承类部件。
尼龙最需要留意的是吸水,PA66的饱和吸水率可达6.5%,吸潮之后韧性上升、刚性下降,拉伸模量从干态的2000MPa降到900MPa,制件尺寸也会跟着变化。所以尼龙颗粒上机前必须充分干燥,水分没烘透,熔融挤出时表面粗糙,严重时出现气泡、银丝,强度直接不达标。

多路线成型,各有固有局限
注塑成型:量产状态下致密均匀、力学性能稳定,是尼龙件的性能标杆。但试制阶段门槛很高,前期模具投入成本高、制作周期长达数周;一旦图纸迭代调整,改模费用高、周期拉长,多次改版后试错成本会持续走高,不适合方案频繁变动的研发环节。
FDM 线材打印:上手门槛低,只能做简易外观样件。尼龙本身收缩率大,打印极易翘曲变形;线材经过拉丝二次加工,材料本征性能有损耗,层间熔融结合不足,受力后容易沿层纹开裂,存在明显各向异性,很难满足装配受力、动态工况测试的要求。
SLS粉末烧结:成型件力学表现比FDM好、无需支撑,是业内尼龙功能性样件的常用方案,但落地成本偏高。设备购置、维护投入大,尼龙粉末单价高,粉末存在配比、老化、损耗、清粉后处理等附加成本,单件报价居高不下,很难作为企业常态化试制、中小批量生产的通用方案。

REM颗粒直打,尼龙件高韧性成型
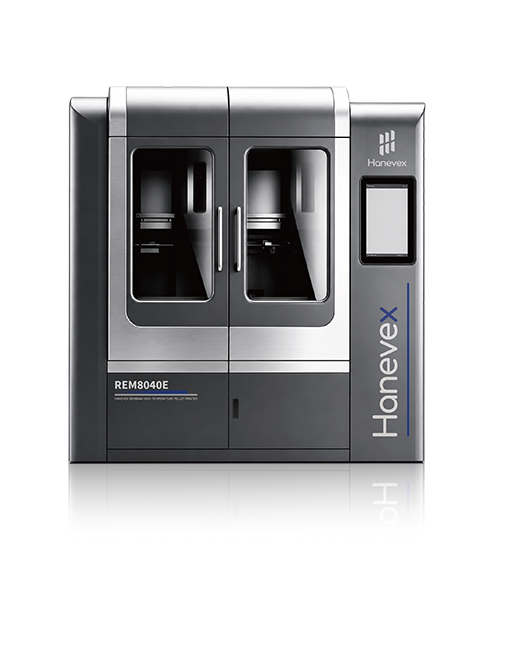
瀚海常青自研REM原生颗粒打印技术,直接采用工业PA原料颗粒上机成型,原料与注塑用料同源,无需提前拉丝、制粉改性,成型件保留90%+力学性能,成型效果接近注塑水准。
针对尼龙吸水率高的特点,智能烘料储料供料系统对颗粒在线干燥,水分控制在工艺窗口内,从源头避免气泡银丝;全封闭腔室智能恒温配合匀热恒温热床,制件缓慢均匀冷却,结晶收缩引起的翘曲与内应力大幅降低;成型公差±0.3mm,孔位、卡扣直接进入装配验证,无需二次修配。
成本层面,免开模省掉模具投入,原生颗粒省去粉末造粒与线材加工的附加溢价,设备投入远低于SLS路线,尼龙件的单件成本大幅下降,让3D打印真正适配工业常态化试制与小批量生产场景。
瀚海常青REM原生颗粒打印装备,支持多种工程塑料颗粒直打,面向制造企业、科研机构提供整套成型解决方案,以接近注塑的性能、更低的成本助力工业试制与小批量落地。


CopyRight © 2026 青岛瀚海常青科技有限公司 版权所有 鲁ICP备2026026814号-1  鲁公网安备37021402007313号


 REM 标准系列

 REM-U 超高温系列

 IGP 高流量系列

 SA系列