

PC(聚碳酸酯)在新能源汽车的充电桩外壳、汽车前大灯灯罩、医用透析器壳体,以及电源适配器、路由器等电子外壳上都能见到。作为五大工程塑料中唯一同时具备高透明度和高抗冲击性的品种,PC长期占据透明工程塑料的主导位置。
对增材制造来说,PC也是一类有代表性的测试材料。它的力学性能好,但熔体粘度高、成型内应力大,温度控制是否到位,在PC件上一试便知。

透明与强韧兼具,性能接近结构件
聚碳酸酯(Polycarbonate)常用缩写PC,是一种无色透明的无定性热塑性材料,其名称来源于其内部的碳酸酯基团(-CO3)。PC具有突出的抗冲击能力,耐蠕变和尺寸稳定性好,耐热、吸水率低、无毒、介电性能优良,同时是五大工程塑料中应用最广泛的透明性材料。
物性方面,PC比重约1.20g/cm³,拉伸强度60~70MPa,在工程塑料中位居前列。热变形温度125~135℃,透光率88%~90%,收缩率0.5%~0.7%,尺寸稳定性好,可在-40℃至120℃范围内长期使用,部分阻燃牌号可达V-0级,离火自熄。
耐溶剂与内应力,是使用环节的两处限制
PC对酮类、酯类、芳香烃及碱性物质敏感,接触后容易溶胀并产生应力开裂,清洗剂、脱模剂、胶粘剂的选型都需要留意。制品成型后的残余内应力偏高时,在装配受力或接触溶剂的条件下会集中释放,表面出现细密裂纹。
此外,PC的耐候性一般,长期户外使用需增加UV涂层或改用耐候牌号;耐磨性不算突出,滑动摩擦场合通常要做改性处理。加工端,PC熔体粘度高、流动性偏弱,注塑需要较高的料温与模温,薄壁长流程制件的成型难度较大。

应用覆盖电子、汽车、医疗与新能源
电子电器是PC用量最大的领域,电源适配器、充电器、路由器、电视机及办公设备外壳大量使用PC与PC+ABS;汽车领域用于前大灯灯罩、尾灯、格栅、内饰件与天窗;医疗领域用于透析器壳体、氧合器、注射器筒等需要透明且可耐蒸汽灭菌的部件;建材采光板、安全防护的头盔面罩与防护镜、新能源充电桩与储能设备外壳,也是常见去向。
线材打印PC,力学与外观同时折损
PC在3D打印中的主流路线仍是FDM线材打印,但在材料与成型两个环节对材料的力学和外观进行了不同程度折损。
材料端,把注塑颗粒拉制成丝材需要添加增韧剂、流动改性剂,配方与注塑用料不再一致,PC本身的强度与耐热优势在拉丝环节已被削弱。
成型端的问题更明显。PC成型温度高、收缩率大、内应力强,线材打印时层间靠二次熔融粘结,存在微观空隙,Z向强度偏弱;冷却过程不受控,薄壁与大平面件容易出现翘边、开裂;层间纹路与表面粗糙度还会让原本透明的材料呈现雾状半透,外观件很难直接用,这类打印件多用于外观验证,很少进入装配环节。
原生颗粒直打,力学性能与透光表现同步保留
REM原生颗粒打印技术跳过拉丝环节,PC原生颗粒直接进入打印流程,材料配方与注塑用料一致,不额外添加改性助剂。
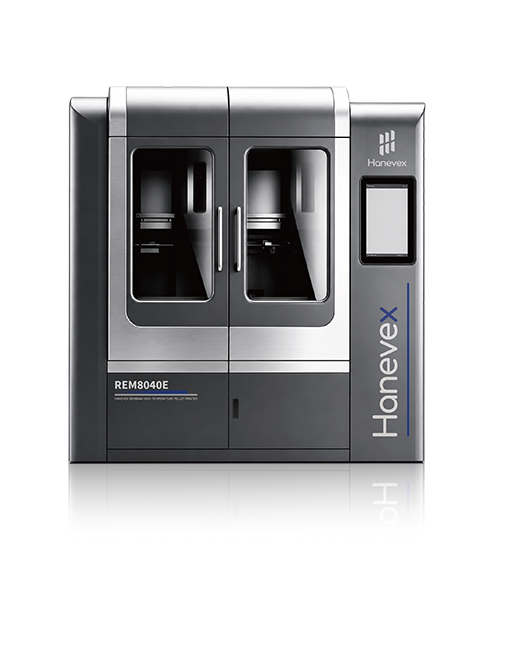
针对PC内应力大的特点,设备采用全封闭腔室智能恒温系统,多层复合隔热保温配合内循环热风,腔体全域温度均匀、无冷点死角,最高300℃主动恒温;匀热恒温调控快拆热床系统支持最高300℃精确控温,内置恒温补偿机制,减少温度波动。制件在恒温环境中缓慢均匀冷却,内应力与翘曲大幅降低,大尺寸平板件与薄壁壳体也能稳定成型。
挤出环节由流量精准熔融动态控制系统调控,颗粒在腔体内充分熔融后连续稳定出料,层间结合充分,成型性能接近注塑水平。成型公差达±0.3mm,安装孔位与卡扣配合无需二次修配,打印件可直接进入装配验证。表面质量优于线材堆叠,透光表现明显改善,可满足灯罩、视窗、透明外壳类制件的外观与功能验证需求。
成本方面,原生颗粒省去拉丝与改性环节的溢价,相较于线材,综合成本减少70%。
PC的强度、透光与内应力控制,在颗粒直打路线下有了新的解法。瀚海常青面向汽车、电子电器、医疗、新能源及具身智能机器人等领域的企业与科研机构,提供REM原生颗粒直接打印解决方案,助力工业制造高效落地。


CopyRight © 2026 青岛瀚海常青科技有限公司 版权所有 鲁ICP备2026026814号-1  鲁公网安备37021402007313号


 REM 标准系列

 REM-U 超高温系列

 IGP 高流量系列

 SA系列