

具身智能产品的开发节奏,和传统制造业差异明显。关节布局、骨架结构、外壳造型在设计阶段需要反复调整,每一轮优化,都要重新加工一批零件。
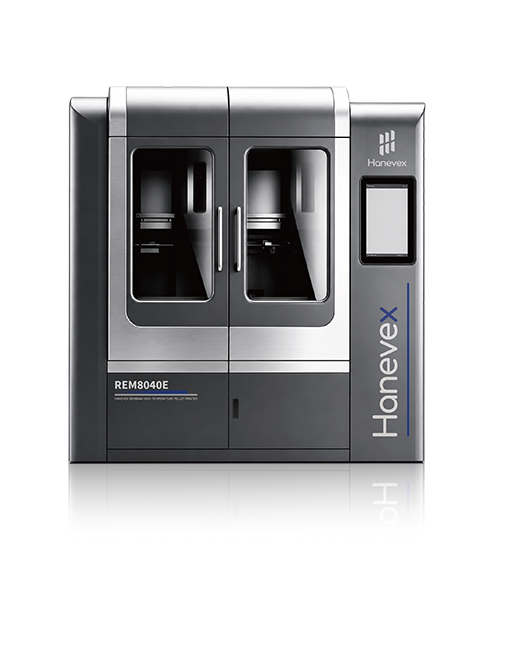
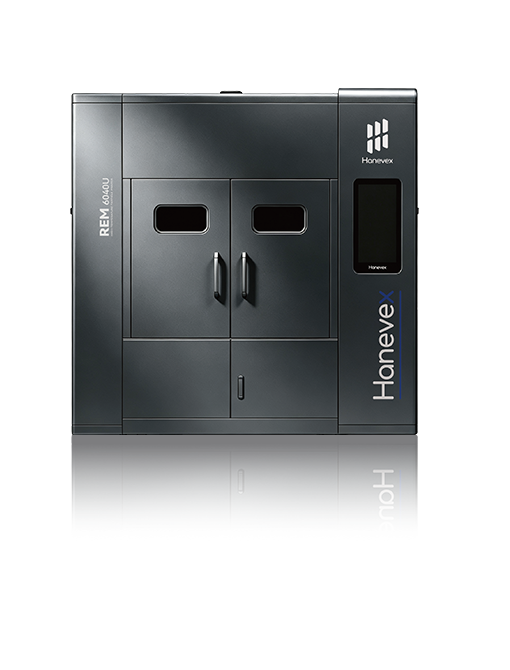
我们依托REM原生颗粒打印设备,完成了某具身智能厂商结构件与外壳件的打样工作。这批样件既有带复杂曲面的壳体,也预留安装孔、集成减重结构的骨架件,全部一体成型,成型性能接近注塑,全程无需开模。

卡住迭代的往往不是设计能力
具身智能研发阶段的结构件,同时具备四个特点:结构复杂、性能要求高、单件或小批量、方案随时迭代修改。四者叠加,刚好是传统工艺最难应对的场景。
开模注塑单件生产成本最低,但前期模具投入动辄数万到数十万元,加工周期普遍4至8周。产品尚处在验证阶段,每调整一次设计,就要修改甚至重制模具,高额成本让很多研发团队不敢多次试错。
CNC加工不用开模,加工灵活性强,但属于减材制造,材料利用率大多不足50%。一旦碰到腔体、镂空、内部走线通道这类特征,编程工时与加工成本会成倍增加。而轻量化骨架、异形曲面壳体,恰恰大量采用这类复杂结构。
研发阶段的零件,既要承受载荷、满足装配要求,又要实现快速交付、控制试错成本,传统工艺很难同时兼顾。硬件研发里,为迁就制造工艺被迫简化设计,是十分常见的情况。
从颗粒到成品,省去模具带来的周期枷锁
REM原生颗粒打印走的是不一样的成型路线,直接使用工业注塑颗粒熔融挤出成型,无需预先制作线材,也不用开模。
本次为具身智能客户制作样件,选用ABS工业颗粒原料。省去模具环节,直接打通研发两大卡点:设计改型不用重做模具,模型修改完成后即可启动打印;设计到实物不再被数周的模具周期束缚,迭代节奏完全掌握在研发团队手中。
外壳的复杂曲面和安装特征可以一体成型,骨架件的减重镂空、装配定位结构一次加工完成,不用拆分成多个零件后期拼接。零件数量减少,装配工序与潜在故障点也随之下降。

三重核心指标,支撑高频迭代
成本
具身智能研发迭代密集,每一轮改型都会产生新零件,多次试错累加的成本不容小觑。REM工艺免去模具投入,直接采用市面通用工业颗粒,相比专用线材,材料成本降低50%-70%。试错成本被压缩,研发团队才有空间开展多轮方案验证。
性能
具身智能结构件对力学性能要求较高,骨架、关节连接件需要持续承受装配应力与运动载荷。REM充分熔融颗粒原料,层间结合强度更高,成品可保留原料90%以上力学性能,各向同性、低内应力,能够直接用作受力功能件,成型性能接近注塑件。
精度
机器人零部件多为多件配合装配,单个零件的尺寸偏差累积,极易造成整机干涉、晃动。REM成型公差可稳定控制在±0.3mm,满足工业装配需求。
成本、性能、精度三者相辅相成。缺少成本优势,研发不敢频繁迭代;力学性能不达标,打印件只能当作展示模型;精度不足,零件无法顺利装配。
覆盖设计验证到小批量交付
本次打样的两类零件,对应具身智能产品开发的两个核心阶段。
研发快速验证阶段。壳体、骨架定型前需要多轮方案比对,这个阶段看重交付速度、成本可控,性能满足测试装配即可。免开模的优势在此充分体现,一轮改型几天就能拿到实物,方便研发团队同步对比多套方案。
小批量试制交付阶段。当产品方案逐步稳定,进入小批量生产,但产量还达不到注塑开模的经济阈值,REM的性能与成本区间刚好承接这一阶段的零件制造。
除此之外,装配夹具、定位治具、试验台架这类工装辅具,订单零散、造型多变,会跟随产品设计持续更新,同样适合原生颗粒打印加工。
材料选型,决定零件能否落地使用
具身智能不同位置零件工况差异很大:外壳侧重外观与尺寸稳定性;骨架看重强度与刚性;靠近电机、热源的零部件,还要具备耐高温能力。
REM设备可兼容20余种通用及特种工程塑料,从ABS、PC到PEEK高温特种材料均可成型。可以根据零件实际工况匹配对应原料,不局限单一材料配方,不受耗材厂商绑定。
具身智能赛道迭代不息,硬件研发的核心矛盾,就是不断平衡设计自由度、交付周期与制造成本。瀚海常青依托自研REM原生颗粒打印技术,我们把工业量产标准带入机器人研发试制,免开模、快交付,材料覆盖通用工程塑料至PEEK特种高温材料,以原生颗粒增材制造,助力具身智能硬件快速落地。


CopyRight © 2026 青岛瀚海常青科技有限公司 版权所有 鲁ICP备2026026814号-1  鲁公网安备37021402007313号


 REM 标准系列

 REM-U 超高温系列

 IGP 高流量系列

 SA系列